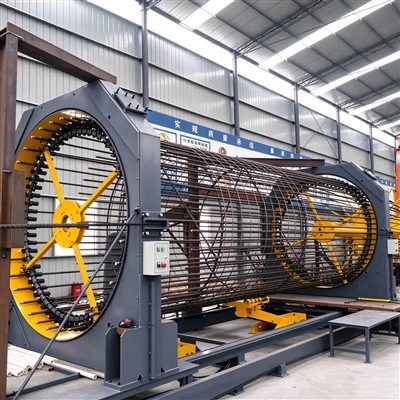
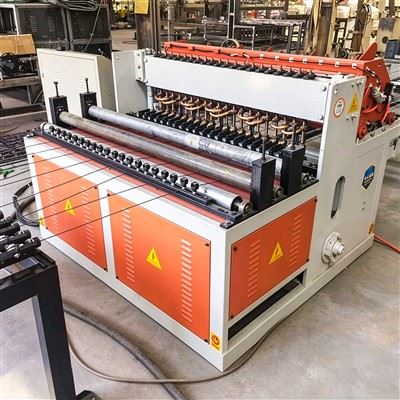
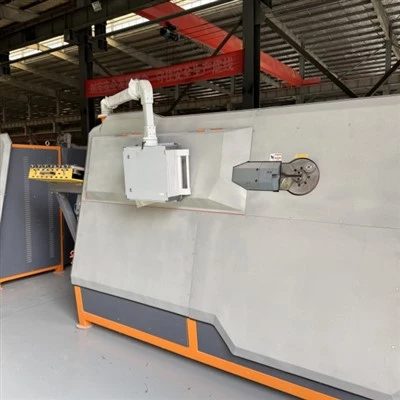
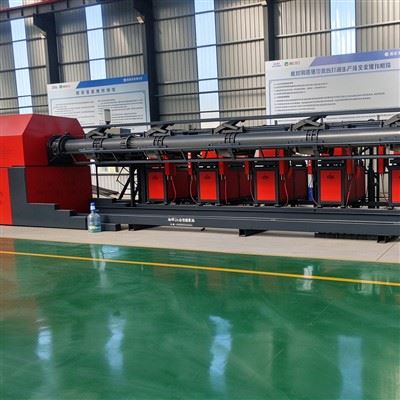
Арматурна мрежа се широко користи као арматурни материјал у савременој армиранобетонској конструкцији. Састоји се од уздужних и попречних арматурних шипки распоређених у одређеним интервалима и заварених на њиховим укрштањима да формирају мрежасте плоче са уједначеним димензијама мреже. У поређењу са традиционалним ручним везивањем, механизовано заваривање може значајно побољшати ефикасност производње док обезбеђује конзистентније димензије мреже, квалитет завара и спецификације готовог производа.
Са развојем грађевинске индустријализације, префабрикације и стандардизоване обраде арматуре,машине за заваривање арматурне мрежесу постале све важније у постројењима за прераду арматуре, фабрикама префабрикованих бетонских компоненти и инфраструктурним пројектима. У зависности од конфигурације машине, различити модели се могу прилагодити различитим пречникима арматуре, димензијама мреже, захтевима за размаке и производним капацитетима, омогућавајући произвођачима да испуне захтеве обраде различитих грађевинских пројеката.
Главне функционалне карактеристикемашина за заваривање челичне мреже
Основна функција машине за заваривање челичне мреже је да аутоматски позиционира и завари уздужне и попречне челичне шипке на унапред подешеном растојању мреже, чиме се континуирано производе челични мрежасти лимови који испуњавају захтеве величине.
Производња мрежастих панела обично укључује аутоматско пуњење, поравнање арматуре, позиционирање и заваривање. Након што оператер подеси параметре као што су пречник арматурних шипки, попречни размак арматуре, број уздужних шипки и димензије мрежастог панела у складу са захтевима производње, машина може аутоматски да обрађује мрежасте плоче према унапред подешеном програму.
Аутоматско позиционирање помаже у смањењу грешака узрокованих ручним мерењем и подешавањем, побољшавајући конзистентност димензија мреже и размака арматуре.
Тхеaобично користи синхрони процес заваривања у више тачака, омогућавајући истовремено заваривање вишеструких пресека између попречне и уздужне арматуре.
У поређењу са ручним заваривањем на појединачним раскрсницама, синхроно заваривање у више тачака може смањити време обраде потребно за сваки мрежни панел и побољшати конзистентност завара. За постројења за прераду арматуре која морају континуирано да производе велике количине стандардизованих мрежастих панела, овај процес може значајно побољшати ефикасност производње.
Модерне машине за заваривање арматурне мреже су обично опремљене ПЛЦ контролним системима и интерфејсом човек-машина (ХМИ), омогућавајући оператерима да подесе и подесе параметре обраде према различитим спецификацијама производа.
Типични параметри укључују:
- Пречник арматуре
- Попречни размак арматуре
- Уздужни размак арматуре
- Дужина мреже
- Ширина мреже
- Параметри заваривања
- Брзина храњења
- Количина производње
Дигиталне поставке параметара смањују време ручног подешавања које је потребно при преласку између различитих спецификација производа и побољшавају доследност и поновљивост производног процеса.
Димензије мреже и спецификације арматуре варирају између пројекта, тако да машине за заваривање арматурне мреже морају бити способне да раде са различитим спецификацијама производа.
У зависности од модела и конфигурације машине, машина за заваривање арматурне мреже може произвести мрежасте панеле користећи шипке различитих пречника. Размак између мрежа, димензије панела и друге спецификације производа могу се подесити према специфичним захтевима пројекта.
За постројења за прераду арматуре, способност руковања различитим спецификацијама арматуре и мреже директно утиче на њихову способност да испуне шири спектар поруџбина и производних захтева.
Током производње арматурне мреже, машина обавља поновљене операције као што су пуњење, позиционирање, заваривање и пражњење мрежасте плоче. Стога, оквир опреме, механизам за напајање и механизам за заваривање морају имати довољну структурну чврстоћу и стабилност.
Коришћењем заварених челичних конструкција за тешке услове рада, прецизних компоненти преноса и добро дизајнираног механичког распореда, машина може да смањи вибрације и одступања позиционирања до којих може доћи током дуготрајног рада, помажући да се обезбеди стабилна и континуирана производња.
Главне технике обраде машине за заваривање челичне мреже
Аутоматизована производња челичних мрежастих лимова није једноставан процес заваривања; састоји се од више корака укључујући довођење челичних шипки, распоред, позиционирање, заваривање и излаз готовог производа.
Прво припремите арматурне шипке са потребним спецификацијама према захтевима дизајна арматурне мреже.
Пречник арматуре, степен, дужина и стање површине треба да задовоље производне захтеве. За жичану шипку, треба је одмотати и хранити према конфигурацији машине. За претходно исечене арматуре, шипке треба припремити на потребне дужине на основу димензија мрежасте плоче.
Уздужне арматуре се убацују у машину кроз механизам за увлачење и тачно постављају према унапред подешеном размаку.
Аутоматски систем за пуњење обезбеђује стабилно и континуирано пуњење арматуре уз одржавање конзистентног размака између суседних уздужних шипки. Ово обезбеђује тачно позиционирање за накнадно постављање попречне арматуре и заваривање, помажући да се побољша конзистентност димензија готових мрежастих панела.
Попречне арматуре се аутоматски убацују у подручје заваривања на унапред подешеном размаку и тачно се постављају преко уздужних арматурних шипки како би формирале потребне пресеке.
Прецизно позиционирање у овој фази је од суштинског значаја за одржавање конзистентних димензија мреже. Кроз аутоматско увлачење и ЦНЦ контролисано позиционирање, машина може да смањи одступања у размаку повезана са ручним постављањем попречних арматурних шипки, побољшавајући конзистентност димензија готових мрежастих панела.
Након што су уздужне и попречне челичне шипке постављене, систем за заваривање врши заваривање на местима пресека челичних шипки.
У зависности од врсте опреме и техничке шеме, заваривање челичних мрежастих лимова обично усваја методе као што је отпорно заваривање. Током процеса заваривања, параметри као што су струја, притисак и време укључивања треба да буду у разумној мери усклађени да би се обезбедио стабилан квалитет везе на местима заваривања.
За опрему за заваривање са више тачака, заваривање се може завршити истовремено на више тачака пресека, чиме се повећава брзина производње мрежастог листа по јединици времена.
Након заваривања, челични мрежасти лим се транспортује до подручја готовог производа кроз излазни механизам.
У зависности од начина производње, готов производ се може обрадити континуираним излазом, резањем фиксне дужине или аутоматским слагањем. За производњу великих размера, аутоматизовани систем за транспорт и сакупљање се може додатно конфигурисати да смањи ручно руковање.
Типични сценарији примене машине за заваривање челичне мреже
Мрежа за ојачање има карактеристике уједначене величине, погодне конструкције и високе ефикасности арматуре, тако да се широко користи у различитим врстама инжењерских пројеката.
У производњи префабрикованих бетонских компоненти, арматурна мрежа се може користити за армирање зидних панела, подних плоча, сегмената цеви и других префабрикованих елемената.
Машине за заваривање арматурне мреже могу произвести стандардизоване мрежасте панеле у серијама, обезбеђујући конзистентно снабдевање префабрикованом арматуром за производњу префабрикованог бетона.
У путном, мостовском и комуналном инжењерингу, арматурна мрежа се широко користи за армирање бетонских конструкција као што су тротоари, палубе мостова и друге компоненте од армираног бетона.
За велике пројекте, аутоматизована опрема за заваривање може смањити ручно везивање арматуре, побољшати ефикасност производње и подржати континуирану производњу арматурне мреже.
У стамбеним зградама, пословним зградама, индустријским објектима и другим грађевинским пројектима, арматурна мрежа се може користити у подним плочама, зидовима, темељима и другим армиранобетонским конструкцијама.
Стандардизовани мрежасти панели се могу унапред произвести према грађевинским цртежима и затим транспортовати на градилиште ради уградње. Овај приступ може смањити количину обраде и монтаже арматуре на лицу места.
Пројекти изградње тунела, метроа и подземних конструкција обично захтевају велике количине арматуре са доследним димензијама и спецификацијама.
Машине за заваривање арматурне мреже могу произвести мрежасте панеле у различитим спецификацијама према захтевима пројекта. Добијена арматурна мрежа може се користити у бетонским конструкцијама и повезаним системима арматуре.
За професионална постројења за прераду арматуре, машине за заваривање арматурне мреже могу бити важан део стандардизованих линија за прераду арматуре.
Кроз обједињене производне параметре и аутоматизовану контролу, различите спецификације мреже се могу брзо пребацивати у складу са захтевима наруџбине, помажући у побољшању коришћења опреме и ефикасности организације производње.
Значај машине за заваривање челичне мреже у производњи челика
Из перспективе производних метода, значај машине за заваривање арматурне мреже превазилази замену ручног заваривања. Његова главна вредност лежи у интеграцији кључних процеса као што су довод арматуре, позиционирање и заваривање у координисани аутоматизовани радни ток.
Прво, аутоматизована производња може смањити ручну интервенцију и ослањање на раднике за задатке који се понављају.
Друго, дигитална контрола параметара може побољшати конзистентност између производних серија, посебно за пројекте са строгим захтевима за димензије мреже и размаке арматуре.
Поред тога, континуирана производња може повећати укупну производњу и одржати стабилнији ток производње. За фабрике за прераду арматуре са великим количинама наруџби и фабрике префабрикованих бетонских компоненти, стабилан и аутоматизован производни процес може додатно побољшати целокупно управљање производњом.
У исто време, аутоматизована опрема може помоћи да се обрада арматуре постепено пребаци са традиционалних, децентрализованих операција на лицу места ка фабричким, стандардизованим и дигитализованим моделима производње.
Технички фактори које треба узети у обзир при избору машине за заваривање челичне мреже
Различити грађевински пројекти имају различите захтеве за спецификације и излаз челичних мрежа. Стога, приликом избора машине, не треба се фокусирати само на теоријску брзину производње, већ и свеобухватно узети у обзир стварне потребе обраде.
Главни технички фактори укључују:
- Распон пречника челика који се може обрадити
- Максимална ширина и дужина мреже
- Опсег уздужног и попречног размака челика
- Метода заваривања
- Број тачака заваривања и способност синхроног заваривања
- Аутоматски начин храњења
- Контролни систем
- Циклус производње опреме
- Начин излаза готовог производа
- Стабилност рада опреме
- Постодржавање и техничка подршка
За пројекте у иностранству, избор опреме такође треба да узме у обзир факторе као што су локални електрични стандарди, услови инсталације, захтеви за интерфејсом оператера, доступност резервних делова и удаљена техничка подршка.
Стога, одабир машине за заваривање арматурне мреже не би требало да се заснива само на моделу опреме. Конфигурацију машине треба одредити у складу са спецификацијама арматурних шипки, димензијама мреже, потребним производним капацитетом и стварним условима рада, обезбеђујући да је опрема правилно усклађена са специфичним захтевима производње.
Стручни резиме
Машина за заваривање арматурне мреже је важан део опреме за аутоматизацију обраде арматуре. Његова основна вредност лежи у трансформацији традиционалне производње арматурне мреже у континуирани, стандардизовани процеси који се могу контролисати путем аутоматског додавања, прецизног позиционирања, синхроног заваривања у више тачака и ЦНЦ контроле.
Из перспективе обраде, опрема интегрише вишеструке операције, укључујући пуњење арматуре, позиционирање, попречно постављање арматуре, заваривање на раскрсницама арматуре и пражњење готових мрежастих панела. У смислу примене, машине за заваривање арматурне мреже могу се користити у различитим областима, укључујући производњу префабрикованих бетонских компоненти, изградњу зграда, инжењеринг путева и мостова, тунеле и подземне пројекте и професионална постројења за прераду арматуре.
Како се индустријализација грађевинарства и стандардизована обрада арматуре настављају развијати, производња арматурне мреже поставља веће захтеве за тачност обраде, ефикасност производње, стабилност опреме и аутоматизацију. Због тога, избор опреме треба да се заснива на факторима као што су пречник арматурне шипке, спецификације мреже, захтеви за заваривање, производни капацитет и стварни услови рада, пре него да се бира опрема заснована искључиво на цени или брзини производње.
Из дугорочне производне перспективе, поузданом систему за заваривање арматурне мреже потребно је више од стабилне механичке структуре и доследних перформанси заваривања. Такође би требало да обезбеди свеобухватне могућности у аутоматској контроли, промени спецификација, ефикасности производње, лакоћи одржавања и техничкој подршци. Усклађивањем могућности опреме са стварним захтевима обраде, произвођачи могу боље да задовоље растуће захтеве модерне обраде арматуре за ефикасност, доследност, стандардизацију и аутоматизацију.